 русский
 Français
 বাংলা
 한국어
 日本語
 Latine
 ไทย
 عربى
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Deutsch
 Suomalainen
 Magyar
 Indonesia
 italiano
 فارسی
 Gaeilge
 Bahasa Melayu
 norsk
 Português
 Polskie
 Español
 Română
 Slovák
 svenska
 Türk



Når en landskapsarkitekt eller kommunalingeniør åpner en belysningspakke og ser en lapp som sier «kompatibel med mørk himmel», er det umiddelbare spørsmålet vanligvis praktisk: oppfyller dette a...
READ MORE
Aug, 28, 2026
Lysmaster produseres gjennom en flertrinns prosess som inkluderer kutting og valsing av rå stålplate til en konisk eller rett rørform, sveising av sømmen, dannelse av bunnplateforbindelsen, varmgalvanisering for korrosjonsbestandighet og påføring av et endelig beskyttende belegg. Hvert trinn er designet for å bygge både strukturell styrke og langsiktig holdbarhet inn i den ferdige stangen før den noen gang når et installasjonssted. Produksjonsanlegg som produserer staver av kommersiell kvalitet følger vanligvis standardiserte kvalitetskontrollkontrollpunkter på hvert trinn, siden en defekt som introduseres under rulling eller sveising kan kompromittere strukturell ytelse selv om den ikke er synlig i det ferdige, belagte produktet.
Produksjonsprosessen begynner med å velge riktig stål- eller aluminiumsplatekvalitet basert på stangens tiltenkte høyde, belastningsgrad og regionale vindsonekrav. Materialtykkelse og karakter er valgt for å møte spesifikke konstruksjonstekniske beregninger i stedet for en enkelt universell standard.
Produsenter som produserer en Lysstang for kommersielle bruksområder eller kjørebaneapplikasjoner, kjøp typisk sertifisert konstruksjonsstål som oppfyller anerkjente industristandarder, og sikrer konsistent flyte- og strekkstyrke i alle produksjonspartier.
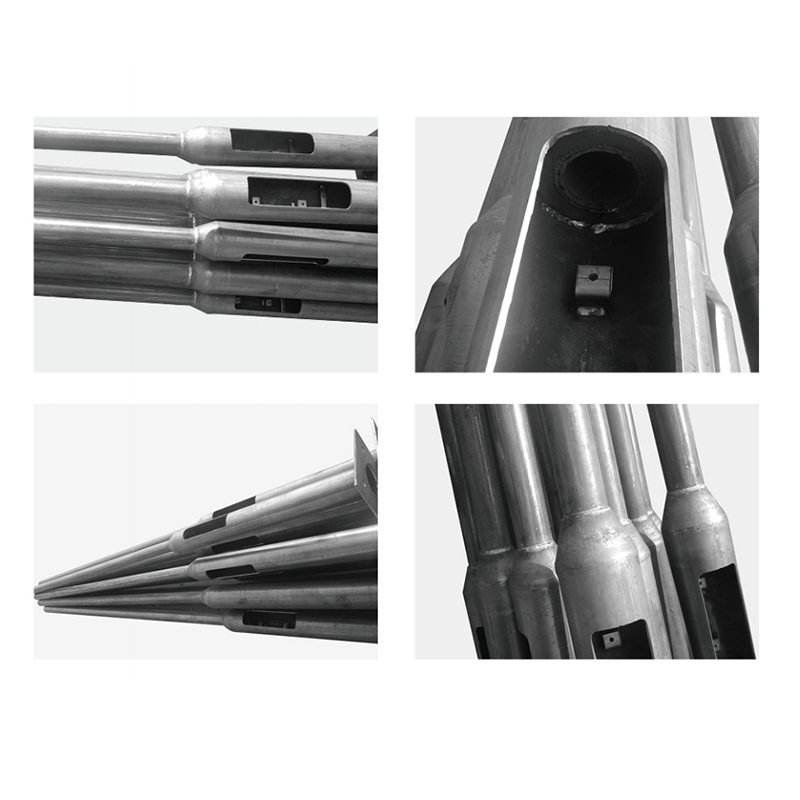
Når materialet er klargjort, rulles den flate stålplaten inn i stangens sylindriske eller koniske rørform ved hjelp av spesialisert formingsutstyr som gradvis bøyer materialet til dets endelige tverrsnittsprofil.
| Type stang | Formingsmetode | Vanlig applikasjon |
| Rett skaftstang | Konsekvent diameter rulling | Parkeringsplasser, generell områdebelysning |
| Konisk skaftstang | Progressiv diameterreduksjon rulling | Veibelysning, høye kommersielle installasjoner |
Koniske stolper krever mer presis formingskontroll siden diameteren gradvis må reduseres langs skaftlengden samtidig som den opprettholder konsistent veggtykkelse, noe som direkte påvirker både vindlastytelse og total materialeffektivitet.
Etter at stålplaten er rullet til form, må den langsgående sømmen sveises for å lage et enkelt, strukturelt kontinuerlig rør som er i stand til å motstå bøye- og torsjonskreftene stangen vil oppleve når den er installert.
Automatiserte sveisesystemer brukes ofte for å sikre jevn sømkvalitet langs hele stangens lengde, siden manuell sveisevariasjon kan introdusere svake punkter som kompromitterer strukturell ytelse under vedvarende vindbelastning.
Produsenter utfører vanligvis visuelle og, i mange tilfeller, ikke-destruktiv testing som ultralydinspeksjon på sveisede sømmer for å oppdage eventuelle interne defekter før stangen flyttes til neste produksjonstrinn.
Grunnplaten er en av de mest strukturelt kritiske komponentene i en lysstolpe, siden den overfører alle vind- og lastkrefter fra stolpeakselen inn i fundamentet. Denne komponenten er sveiset på bunnen av akselen med nøyaktig innretting til det spesifiserte ankerboltmønsteret.
Presisjon på dette stadiet er avgjørende, siden selv små feiljusteringer i bolthullavstanden kan skape betydelige installasjonsvansker når stangen når arbeidsstedet.
Når stangstrukturen er fullstendig sveiset og inspisert, gjennomgår den vanligvis en varmgalvaniseringsprosess, som belegger stålet i et beskyttende sinklag designet for å motstå rust og korrosjon gjennom flere tiår med utendørs eksponering.
Stolpen er helt nedsenket i et bad av smeltet sink, slik at belegget binder metallurgisk til ståloverflaten, inkludert vanskelig tilgjengelige områder inne i sveisede sømmer og rundt bunnplateforbindelsen.
Uten tilstrekkelig galvanisering vil stålstenger være betydelig mer sårbare for rustdannelse, spesielt ved sveisede skjøter og basisforbindelser der fukt har en tendens til å samle seg over tid i utendørsmiljøer.
Etter galvanisering får mange stolper et ekstra pulverlakkeringslag, som tjener både en beskyttende og estetisk funksjon, slik at produsentene kan tilby en rekke fargefinisher for å matche arkitektoniske eller kommunale designkrav.
Denne kombinasjonen av galvanisering etterfulgt av pulverlakkering gir to komplementære lag med beskyttelse, noe som gir en Lysstang betydelig større korrosjonsmotstand enn en enkeltlags finish kan oppnå alene.
Før ferdige stenger forlater produksjonsanlegget, gjennomgår de vanligvis en serie kvalitetskontroller for å bekrefte at de oppfyller de strukturelle og kosmetiske standardene som kreves for den tiltenkte bruken.
Disse kontrollene inkluderer ofte dimensjonsverifisering mot tekniske tegninger, bekreftelse av boltemønster på grunnplate, måling av beleggtykkelse og en siste visuell inspeksjon for eventuelle overflatedefekter som oppstår under håndtering eller transportklargjøring.
Mange produsenter opprettholder batch-oppføringer knyttet til hver produksjonskjøring, noe som tillater sporbarhet tilbake til spesifikke materialpartier og produksjonsdatoer hvis det oppstår kvalitetsproblemer etter installasjonen.
Utover standard strukturell produksjon, er det mange produksjonsprosesser for lysmaster som kan tilpasses for å møte spesifikke prosjektkrav, spesielt for større kommersielle eller kommunale bestillinger.
Disse inkluderer ofte tilpassede stanghøyder, spesifikke monteringsarmkonfigurasjoner for flere armaturer, dekorative bunndeksler for estetiske applikasjoner og tilpassede pulverlakkfarger for å matche merkevarebygging eller arkitektoniske designtemaer på tvers av et prosjektområde.
Anskaffelsesteam, kommunale infrastrukturplanleggere og kommersielle utviklere som spesifiserer lysmaster for store prosjekter drar nytte av å forstå produksjonsprosessen, siden det bidrar til å avklare hvorfor kvalitetssertifiseringer, galvaniseringsstandarder og sveisinspeksjonsregistreringer betyr noe når man sammenligner leverandører. Å vite hvordan hvert produksjonstrinn bidrar til langsiktig strukturell ytelse støtter mer informerte kjøpsbeslutninger, spesielt for prosjekter der stolper må yte pålitelig gjennom flere tiår med utendørs eksponering.
Når en landskapsarkitekt eller kommunalingeniør åpner en belysningspakke og ser en lapp som sier «kompatibel med mørk himmel», er det umiddelbare spørsmålet vanligvis praktisk: oppfyller dette a...
READ MOREDe fleste kommersielle LED-utelysfeil har ingenting med LED-brikken å gjøre. En rad med pullerter langs en parkeringsplass ved et kysthotell kan se perfekt ut på overleveringsdagen og likevel en...
READ MOREEn spesifisator sender samme forespørsel om 200 veiarmaturer til tre leverandører og mottar tre forskjellige armaturer, alle beskrevet som kobrahoder. Man klemmer på den eksisterende 2-3/8 tomme...
READ MOREEt rekkehuskompleks med 14 enheter lot den bakre servicegaten stå ubelyst i årevis, og de samme tre dørene ble tvunget åpne to ganger på en vinter. Lederen forventet et tilbud på én stor lyskast...
READ MOREEn vei inne i en industripark har ingen nettforbindelse, men stedet trenger 12 timer med pålitelig belysning hver natt. Det er det virkelige utgangspunktet når noen begynner å se etter solcelleg...
READ MORE
 Privat industripark, Liangnong Town, Yuyao City, Ningbo City, Zhejiang-provinsen, Kina
 +86-13486062091
 +86-574-2222 2345
 +86-574-2267 2345
 info@ym-lighting.com